一、什么是耗材参数?
很多新手认为“耗材参数 = 喷嘴温度 + 热床温度”,实际上远远不止。对于一卷具体的FDM耗材,可以把它的工艺窗口理解成:“温度+ 流量 + 最大体积流量+ 压力提前+ 冷却 + 回抽”共同决定。前面给大家分析了几个重点的耗材参数,考虑到冷却参数比较重要而且多,今天小编分享冷却参数,对设置耗材参数十分重要。二、冷却到底在控制什么?
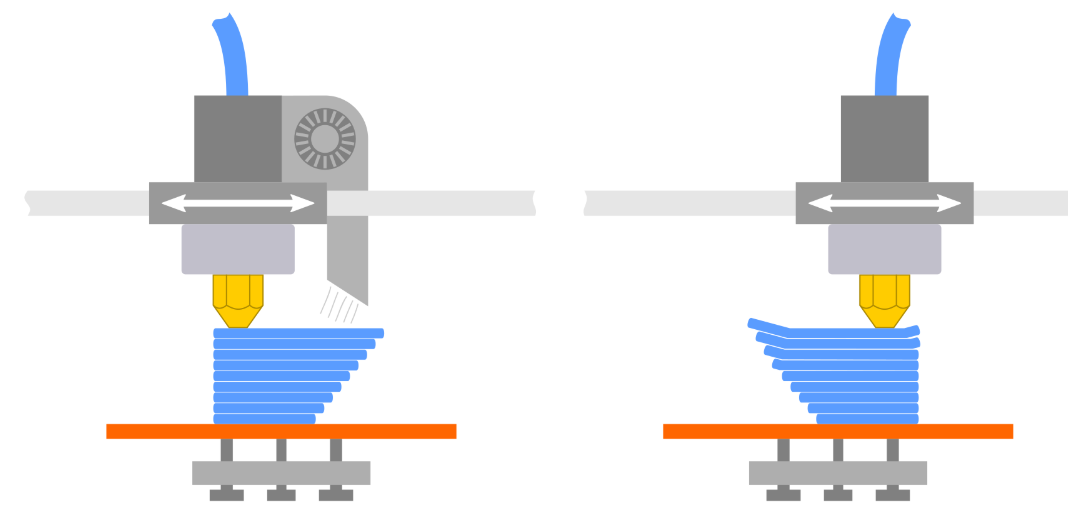
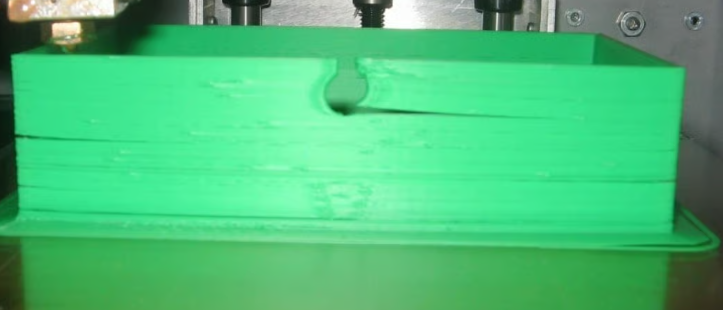
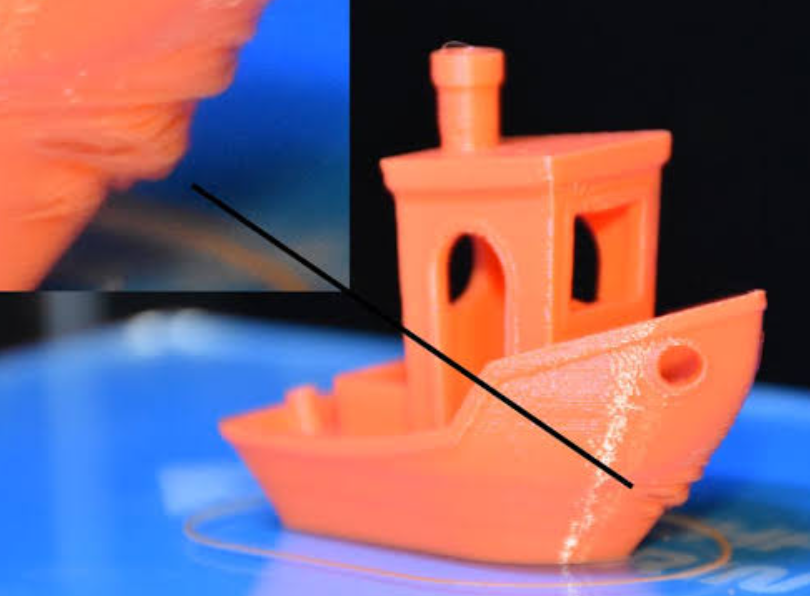
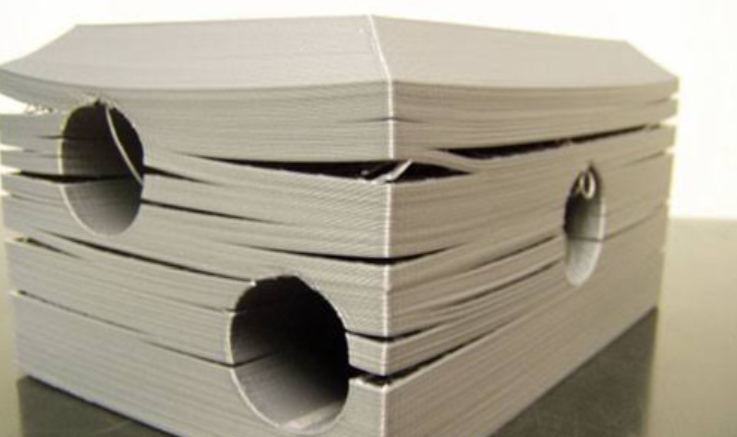
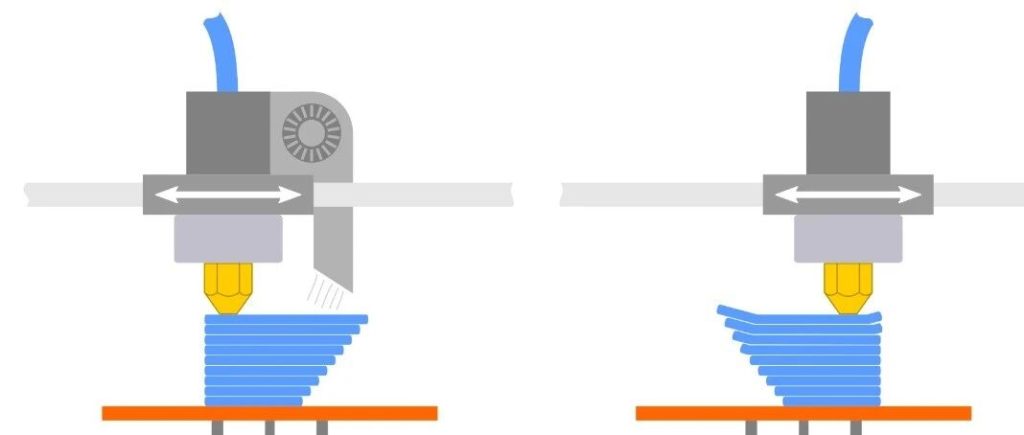
把喷嘴想象成不断往模型上铺一条条热塑料。塑料刚挤出来的时候是热的、软的。上一层还没有充分定型,下一层又压上去。结果可能出现:悬垂下垂、桥接塌陷、小字糊掉、小孔变形、小模型顶部变形、尖角不清晰、表面发软。材料快速收缩,又可能导致:层间结合下降、翘曲、开裂、脆性增加、大平面变形。因此冷却不是越大越好,而是在“形状保持”和“层间融合”之间找平衡。三、最小风扇速度和最大风扇速度
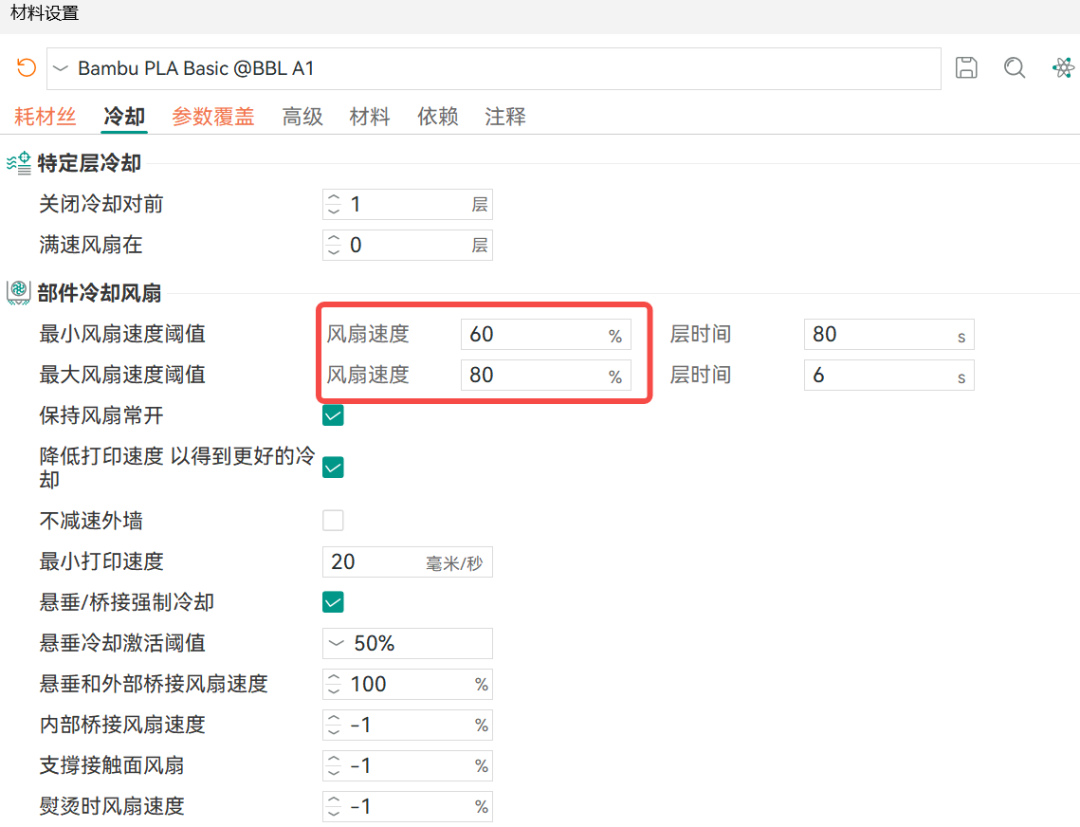
这两个参数不是简单的“风扇最低转速”和“风扇最高转速”,它们还参与自动冷却逻辑。Orca会根据当前层预计打印时间,在设定的最小和最大风扇速度之间进行调整;当单层时间过短时,还可以通过降低打印速度来给模型更多冷却时间。不是“任何时候都至少这么大”,例如:最小风扇速度30%,并不等于从第一层开始风扇永远30%。因为还会受到首层关闭风扇设置、当前层时间、最大风扇速度、材料冷却策略等因素影响。它更接近于:当自动冷却需要调节风扇时,允许使用的基础风扇水平。不是“打印全程100%”,例如:最大风扇速度阈值80%,意味着自动冷却逻辑允许把风扇提高到80%左右的上限。如果当前模型每层打印时间足够长,不一定需要80%。如果当前层时间小,可能提高风扇速度,或者配合降速来增加冷却时间。因此,最小/最大风扇速度其实是在定义材料的冷却工作区间。四、“最小层时间”
打印小模型时,为什么速度突然从200 mm/s降到50 mm/s?例如:PLA最小层时间为4s,意思并不是每层必须打印4秒。而是如果当前层太快完成,切片软件可以通过降低打印速度等方式,让这一层获得更多冷却时间。不一定是机器性能不够,而是冷却逻辑主动在保护模型。五、辅助风扇
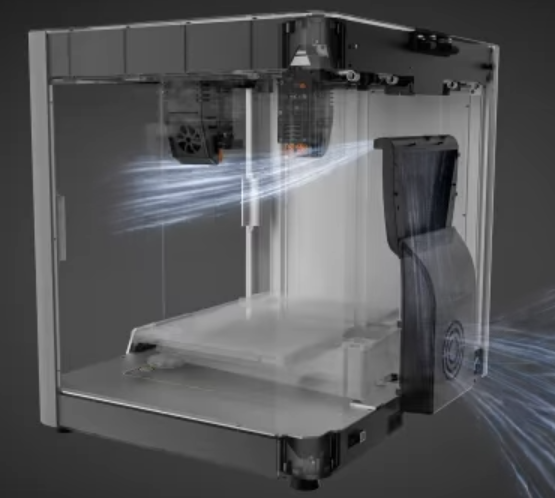
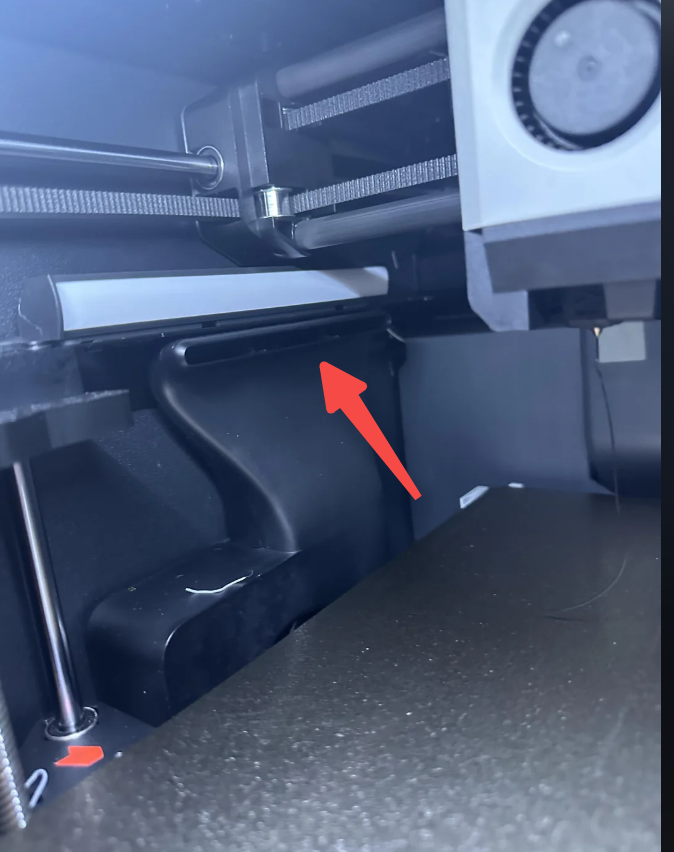
辅助风扇不是简单的“第二个普通风扇”,它通常用于增强腔体内或模型周围的整体气流。辅助风扇特别需要小心,因为它影响的区域通常比喷嘴附近的局部冷却更大。PLA
辅助风扇可以帮助大面积快速冷却、桥接、小模型快速成型、高速打印ABS/ASA
却可能造成腔体局部温度波动和模型不同区域收缩不一致。所以如果设备带辅助风扇,一定要注意主风扇和辅助风扇的参数区别。六、不同材料,冷却策略有所不同
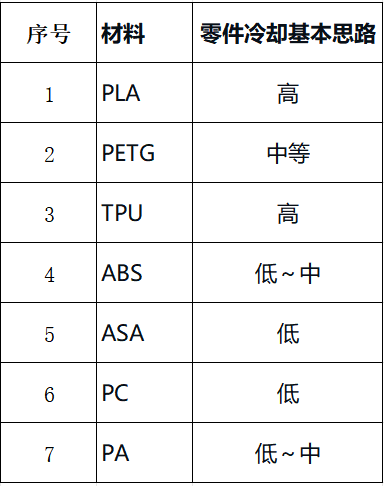
通常需要较强的零件冷却。原因是PLA比较容易快速定型。强冷却通常有利于桥接、悬垂、小细节、小模型,但过度冷却也可能影响层间结合和某些高强度零件。PETG通常比PLA更依赖适度冷却。但如果冷却过强,可能影响层间结合。如果冷却不足拉丝、桥接差、表面粘连、小细节变差,因此PETG的思路通常不是“风扇拉满。而是保证成形,同时尽量避免过度冷却。TPU为什么特别容易让新手困惑,其问题在于“材料柔软 + 流动行为特殊 + 对速度敏感”,如果冷却不足,小结构容易变形;如果冷却过强,层间结合可能下降。所以TPU更应该关注“速度+ 温度 + 冷却”三个参数的联动,而不是单独把风扇拉到100%。这类材料最大的问题通常不是“怎么让它快速凝固”,而是怎么控制热收缩。如果在高温腔体环境里突然使用很强的零件风扇,可能增加局部温差、收缩、翘曲、层间开裂,所以ABS/ASA通常需要较弱的零件冷却+ 稳定腔体温度,而不是照搬PLA的100%风扇。尤其是封闭式高速打印机:零件风扇、腔体温度和环境温度必须一起考虑。七、一个非常实用的设置原则
先确定材料的大方向
再设置风扇速度阈值
不要一上来纠结50%还是100%,先建立“低风→ 中风 → 高风”三个测试点。观察悬垂、桥接、小细节、层间强度、表面质量,再决定最终窗口。① 悬垂下垂
② 桥接塌陷
检查:桥接风扇是否足够。Orca有悬垂和桥接单独冷却,用于提高悬垂和桥接区域的冷却。③ 小模型顶端变软
④ 小字糊掉
① 层间结合弱
先检查是否冷却过强。尤其是:ABS / ASA / PC / PA② 大平面翘曲
③ 层间开裂
④ PETG层间结合明显下降
耗材参数调试,最终的目标不是“把所有参数都调到一个漂亮数字”,而是建立这卷材料在这台机器、这个速度范围下的稳定工艺窗口。这也是为什么同样是PLA:A厂能跑25 mm³/s,B厂PLA可能只能跑18 mm³/s。要记住冷却不是打印完成以后才考虑的参数,它和温度、体积流量一样,是FDM材料工艺窗口的一部分。材料挤出来只是第一步,真正决定这一层最终长什么样的,是它在什么温度下挤出、以多快的速度挤出,以及挤出来以后以多快的速度冷却。
本文转载自公众号「来电3D打印」(原文地址) · 作者:阳光 · 原文发布于 2026-09-30 20:30:00