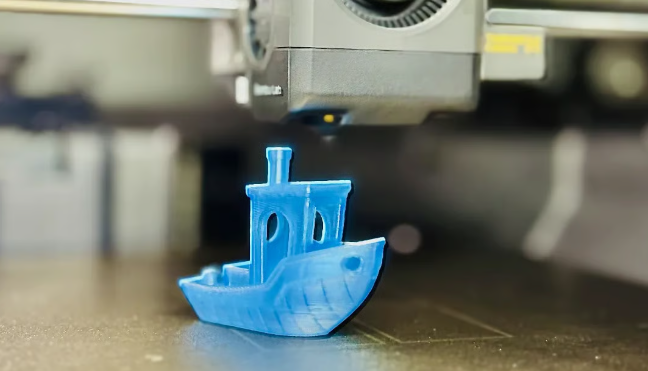
标准 Benchy 设置:0.2 mm 层高、10% 填充、0.4 mm 喷嘴、最高 50 mm/s、无支撑。
船体约 8 mm 处那条线,是 Benchy 已知的几何伪影,不是硬件坏了。
3DBenchy 已在 2025 年以 CC0 进入公共领域,并发布了可编辑 STEP 格式的 CAD 文件。
Benchy 是怎么来的
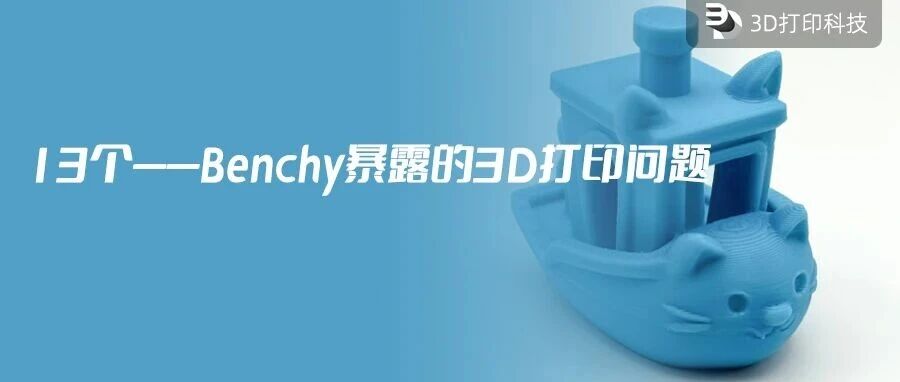
2015 年,Daniel Norée 在瑞典 Creative Tools 工作。那时测一台 3D 打印机,往往要打一堆不同模型,每个模型专门暴露一个弱点。他干脆把这些挑战合并成一个小船。
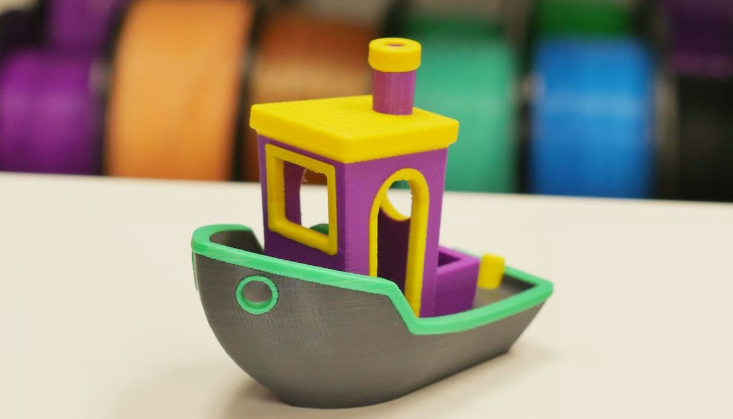
所以 Benchy 故意塞进了陡峭悬垂、桥接、光滑曲面、无支撑开口、小细节和几何突变。Paulo Kiefe 给它起了“3DBenchy”这个名字,也帮它打响了名气。
2015 年 4 月 9 日发布时,它被叫作“欢乐的 3D 打印酷刑测试”。它火起来不只是因为难打,更因为大家都在打同一个形状,缺陷好不好、问题在哪,一比就知道。
说白了,Benchy 能快速反映打印机、耗材和切片器的配合情况。关键是你得会看线索。
开始之前:用标准设置
先想清楚这次打印想告诉你什么。你可以用原始基准设置,方便和别人对比;也可以用日常配置,排查你真正会遇到的问题。
Benchy 的好用之处就是简单。原始设置下,它是一艘 60 mm 的小船,大约一小时打完:
· 比例:1:1,船首到船尾 60 mm
· 层高:0.2 mm
· 填充:10%
· 打印速度:最高 50 mm/s
· 空驶速度:最高 150 mm/s
· 喷嘴:0.4 mm
· 支撑:无
这些设置来自它最早的标准化测试用途。用它们,更容易和参考打印件、别人的 Benchy 做比较。
但不是说必须 50 mm/s。现在的打印机快得多。如果你要排查日常配置,就用日常配置打。200 mm/s 出问题、50 mm/s 没问题,这依然有用——说明问题和你实际打印条件有关。
比较打印件时,尽量保持一致:同耗材、同切片配置、同喷嘴、同层高。一次只改一个变量,不然你根本不知道是谁起的作用。
Benchy 本来就设计成 1:1、不加支撑打印。测悬垂和桥接时别加支撑,加了就掩盖了它本来要测的难点。Raft 也会挡住底部和首层细节,不利于排查。
打完以后,先看整体,再钻细节。
01
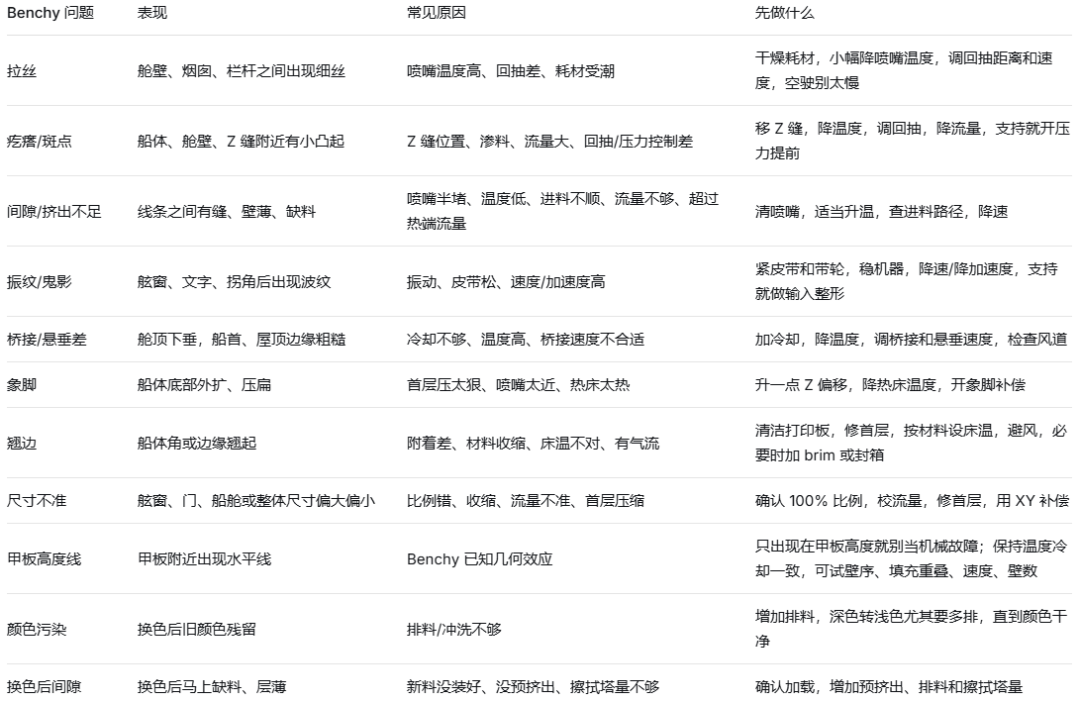
快速 3DBenchy 排查表
02
检查整体打印质量
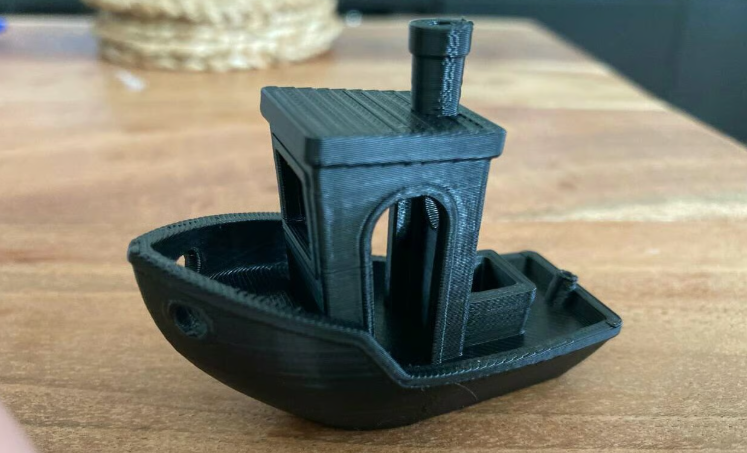
打印完整吗?船体平不平?船舱直不直?烟囱和其他小特征有没有坏?别拿注塑件标准要求它,有点层纹很正常。
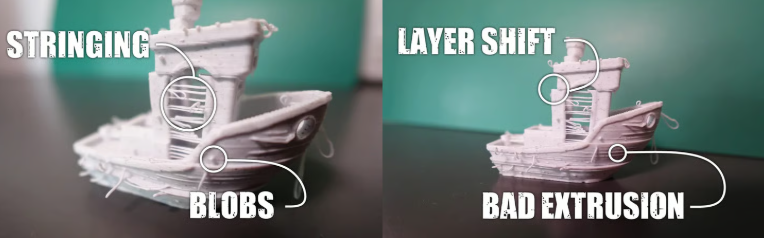
你要找的是明显问题:拉丝、错层、翘曲、粗糙斑块、间隙、变形。先不用诊断具体原因,先定位最明显的问题出在哪,再局部细看。
从船体开始。它又长又弯,很多打印质量问题在它身上特别明显。
03
检查船体
常见问题:
疙瘩、斑点、凸点:随机出现,多半是渗料、耗材受潮、挤出不稳或流量大;如果排成规则竖线,那更像 Z 缝。移 Z 缝能藏一点,持续出问题就查温度、回抽、流量和耗材。
间隙或层太薄:这是挤出不足。查喷嘴半堵、温度不合适、挤出机打滑、速度超过流量、耗材路径有阻力。可以校 E 步或旋转距离;如果没问题,再看流量、温度、喷嘴状态和最大体积流量。
振纹/鬼影:特征后面一圈圈波纹,通常是振动。先紧皮带、带轮、框架,降速或降加速度。支持输入整形的机器,可以做共振校准。
细密竖纹 VFA:光滑船体上出现细微垂直波纹,可能和电机共振、皮带、带轮、速度区间有关。用 VFA 测试找哪个速度段更严重或会消失。
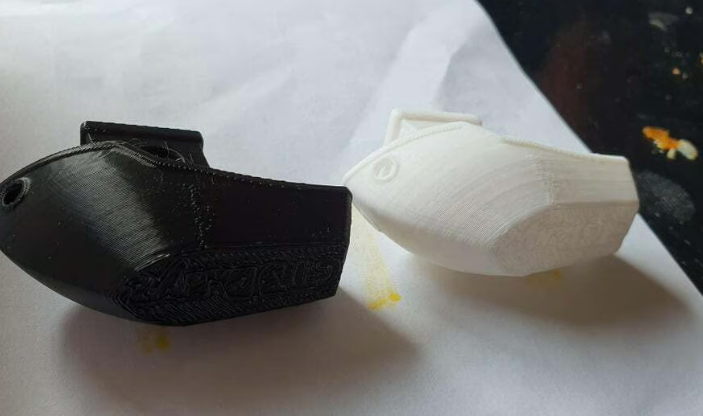
如果甲板高度附近有水平线,先别急着下结论。
04
臭名昭著的 Benchy 船体线
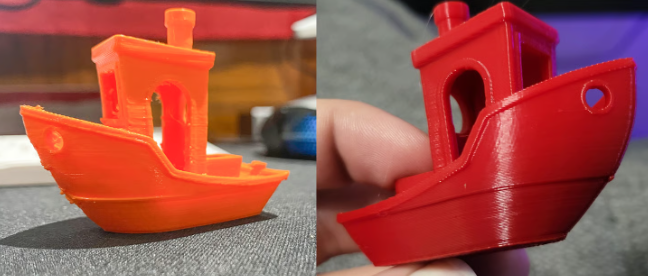
Prusa 调查过:大约 8 mm 处,船体从稀疏填充过渡到实心甲板,材料量和层时间突然变化,甲板打完后又变一次。线有多明显,受耗材、冷却、环境等影响。
所以没有一个设置能“一键修好”。如果它很轻,只在甲板附近,就当成已知伪影,别乱调皮带或 Z 轴。改善冷却或切片行为可能减轻,想彻底消掉往往要改切片方式。
记住区分:甲板高度一条单线,是 Benchy 几何;从底到顶规律横带,才是别的问题。
05
检查底部
常见首层问题:
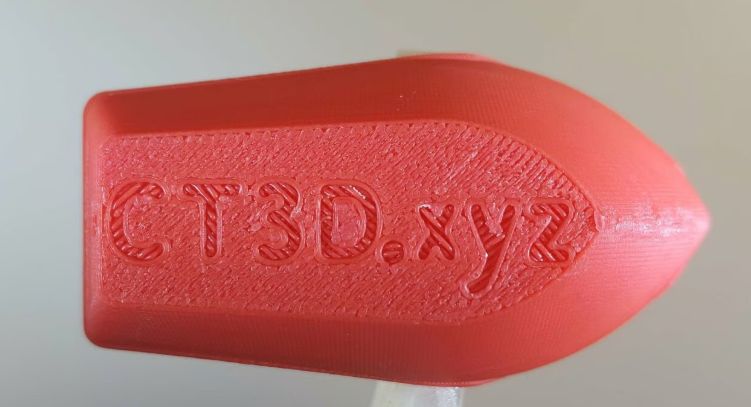
线条之间有缝:喷嘴可能太高,或者首层流量低、温度不合适。查调平、网格、Z 偏移、打印板清洁和首层设置。
字糊了、压扁了:喷嘴太近,或者首层料太多。查 Z 偏移、首层流量和线宽。
象脚:底边向外扩。首层压太狠,或者热床太热。先修首层,再用切片器补偿。
首层不均:一边压扁一边有缝,说明喷嘴到床的距离不一致。查调平、床网格、打印板安装和机械对齐。
翘边:船底应该平。如果角翘了,查附着、清洁、床温、气流和首层。收缩大的材料更敏感。
首层要压到线条能连上、能附着,但别压到细节消失、底部外扩。
06
检查甲板室和甲板细节
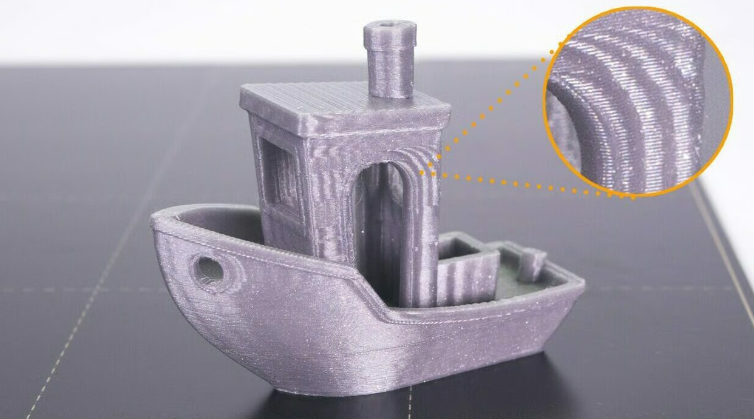
窗顶下垂、底面粗糙:桥接或悬垂不行。查喷嘴温度、冷却、桥接速度、流量和耗材。不同材料表现不一样。
悬垂下垂:舱顶边缘、船首下方这些地方。加冷却、降温度、降速、换层高。别加支撑,那本来就是测试内容。
拐角圆鼓:速度或加速度太高,喷嘴压力控制不好。支持的话,做压力提前/线性提前校准。
圆孔不圆:烟囱口这类圆特征别急着改 X/Y 步数。小孔受挤出、冷却、收缩、切片补偿影响。多测几个再判断。
烟囱发软变形:小层太快,没时间冷却。加冷却、降喷嘴温度,或者开最小层时间。
小字和细节:不会每个层高都完美,但应该能认。糊在一起或发肿,通常是流量大、温度高、冷却差,或者打太快。
甲板室问题很集中,别以为一个原因能解释全部。桥接、圆角、烟囱可能各查各的。看起来差不多干净了,再上卡尺。
07
测量尺寸精度
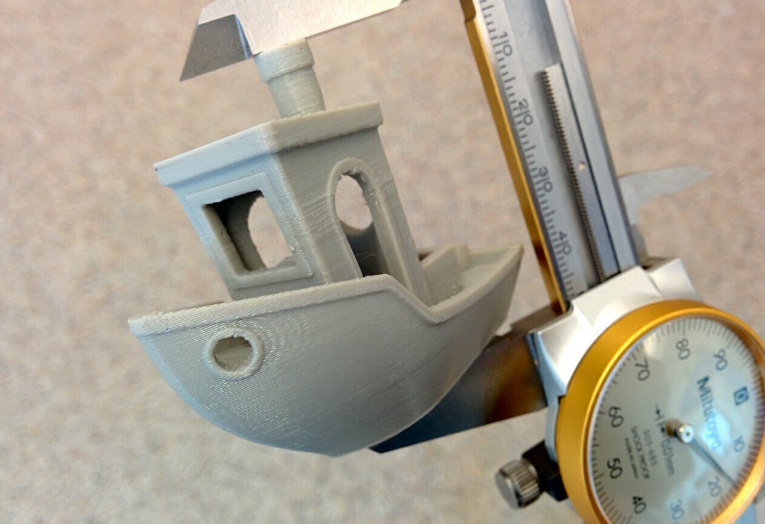
别指望每个数都完美。收缩、挤出、首层压缩、温度、冷却、切片补偿、机械精度都会影响。小特征和孔更难测稳定。
偏差明显时,先看模式:
· 整体偏大或偏小:先确认 100% 比例,再考虑收缩或切片缩放/补偿。
· 外尺寸和孔不一致:分别用孔补偿和轮廓补偿,别整体缩放。
· 高度太矮:查首层压扁,以及烟囱或上层有没有变形。
尺寸问题要当线索,别想着用 Benchy 校准一切。先查比例、收缩、流量、首层压缩;要深入就用专门的尺寸测试。现代切片器可以分开补偿外尺寸和孔。调整后同条件重打,再比较。目标不是数学完美,而是够准、够稳,适合你要打的零件。
08
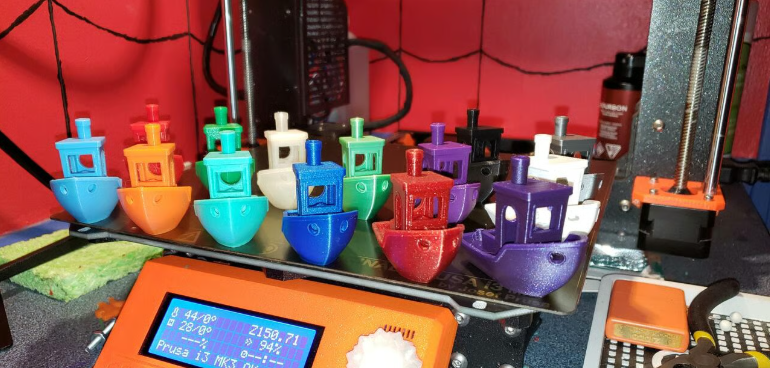
尝试多色 Benchy
打完看换色后区域:
颜色渗色:旧料还在喷嘴。增加排料/冲洗,深转浅尤其明显。
换色后疙瘩、拉丝、粗糙:查换料时渗料、预挤出和擦拭。用擦拭塔、防渗料设置稳定挤出。
换色后间隙、挤出不足:新料可能没装好,或者喷嘴没预挤出。如果只在换色后出现,查加载和预挤出,别改总流量。
换料失败:查料盘、耗材路径、多色单元和耗材本身。多色成功靠每种料都稳定输送。
擦拭塔也能看出问题。它应该稳定,新料流顺了再打 Benchy。如果浪费的材料比船还多,就考虑减排料,或者把冲洗排进填充/支撑。多色 Benchy 不是替代单色基准,而是给 AMS、MMU 这类系统的额外测试。单色干净、多色在换色处出问题,范围一下就缩小了。
09
Benchy 的未来
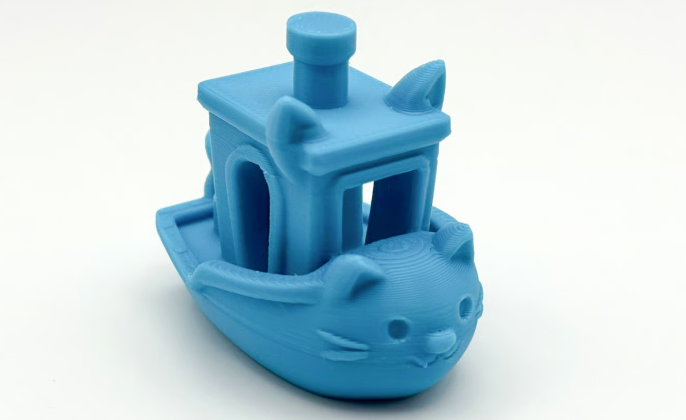
但真要测尺寸、做直接比较,未修改的原版最有用,因为它的几何和参考尺寸已经很成熟。技术会一直变,但大家都认得这只小船,所以哪怕小问题也更容易被发现。
为3D打印及人工智能从业者及时整合中美及全球的行业洞察、技术趋势、应用场景、竞争策略和深度动态,提供高价值信息。我们对3D打印充满热情,也欢迎来自全球各地的撰稿人。英文网站3DPTimes同步上线,专注3D打印领域,产出大量高质量的前沿资讯与技术内容。
3D打印科技与文中提到公司尚不存在任何形式的商业合作、赞助、雇佣等利益关联。3D打印科技图片、视频来自于网络,仅作为辅助阅读之用途,无商业目的。版权归原作者所有,如有任何侵权行为,请权利人及时联系,我们将在第一时间删除。3D打印科技文章不构成任何投资建议,3D打印科技不对因使用本文信息而导致的任何直接或间接损失承担责任。
本文转载自公众号「3D打印科技」(原文地址) · 作者:3D打印科技小助手 · 原文发布于 2026-10-07 08:00:00