装饰灯是一门“看脸吃饭”的生意。灯罩的曲面走向、镂空花纹的疏密、透光质感的强弱,直接决定消费者愿不愿意为同一款产品多付一倍价钱。也正是这些要求,把传统灯具厂推进了一个两难:形态越自由,模具越贵;模具越贵,起订量门槛越高;门槛越高,越接不住那些“我要和别人不一样”的定制订单。
2025 年中国灯具市场以约 15% 的年复合增长率向 1500 亿元规模扩张,需求端在涨,供给端的“开模”却越来越接不住小单。透彩灯饰所在的广东中山,是全国最大的灯饰产业集群之一,这里的厂子每天都在做同一道选择题:这一款灯,是开模还是不开模。
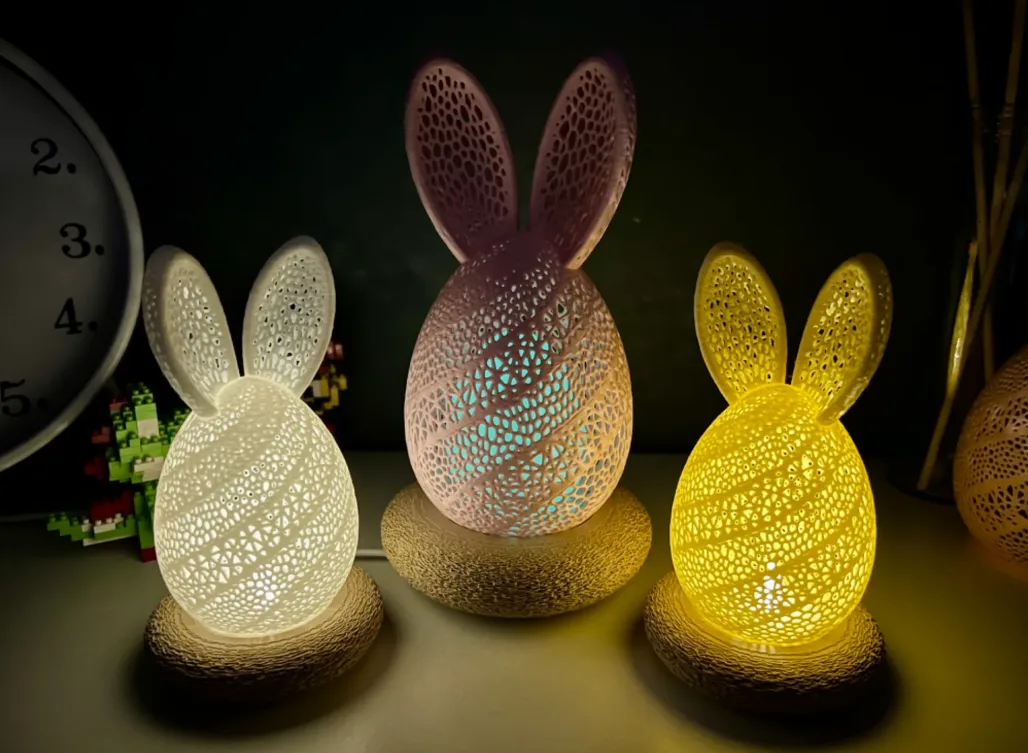
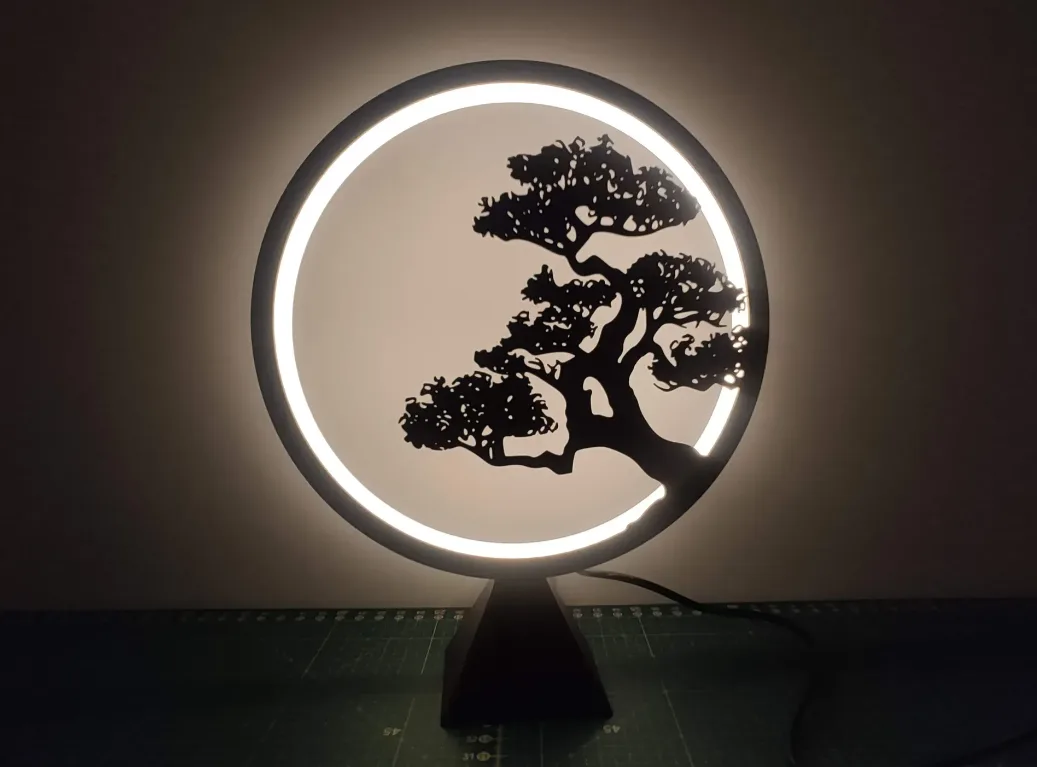
中山透彩灯饰给出的答案,是把需要开模的形态交给桌面级 3D 打印,用 37 台拓竹 P1P,把“每个订单都是孤品”变成了可以批量交付的常规产能。
一盏装饰灯的成本结构,决定了它值不值得开模
先把这笔账摆清楚。一个需要开模的装饰灯壳体,模具费通常在数千到数万元区间,模具一旦做好就基本锁死形态——想换个曲率、改个尺寸,只能再开一副。开模还意味着起订量:工厂不会为一个“也许会有人买”的形态赌注,几十件的小单根本接不住。
更麻烦的是这类产品的迭代节奏。装饰灯卖得靠氛围感,而氛围感靠不断试新——一款灯火不火,要看它在实际场景里亮起来的样子,光看渲染图定不下来。于是“打样”在装饰灯行业几乎成了每单必做的一道工序,而且要做得快、要做得像、要能直接装上光源看效果。
数字制造改变的,是这道题的前提:模具从“必要成本”变成了“可选成本”。
为什么是 37 台开框的 P1P
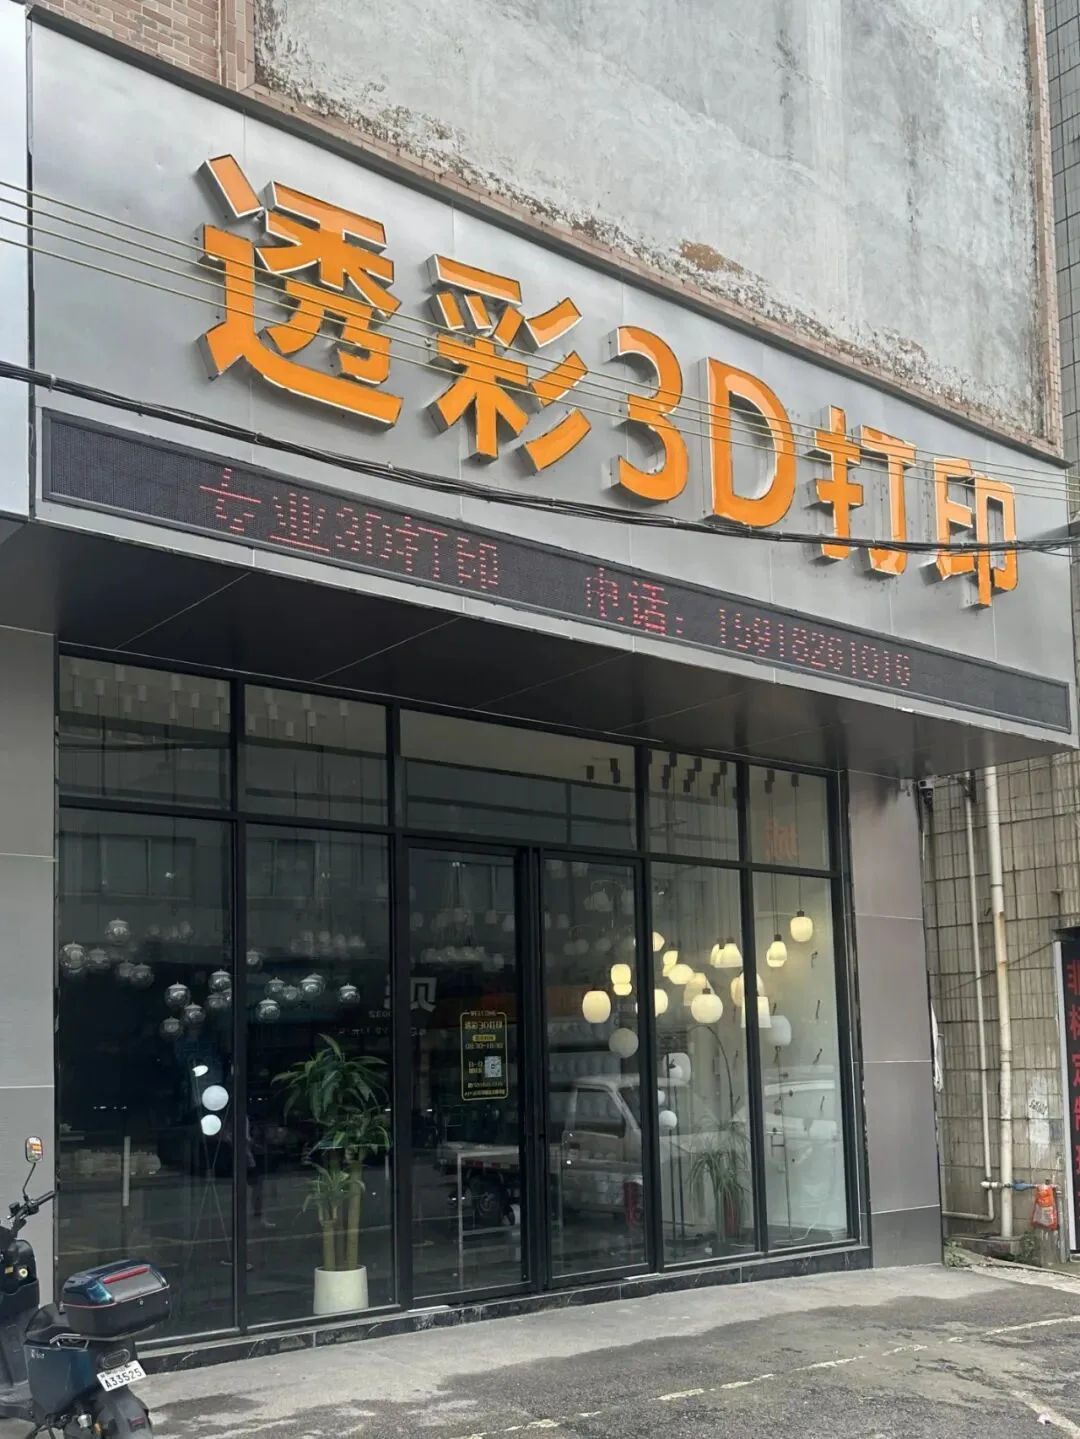
透彩灯饰涉足灯具生产制造与销售多年。在接触到拓竹 3D 打印设备之后,他们判断这门技术能解开的正是“小批量 + 高频改款”这个结,于是累计采购了 37 台 P1P。
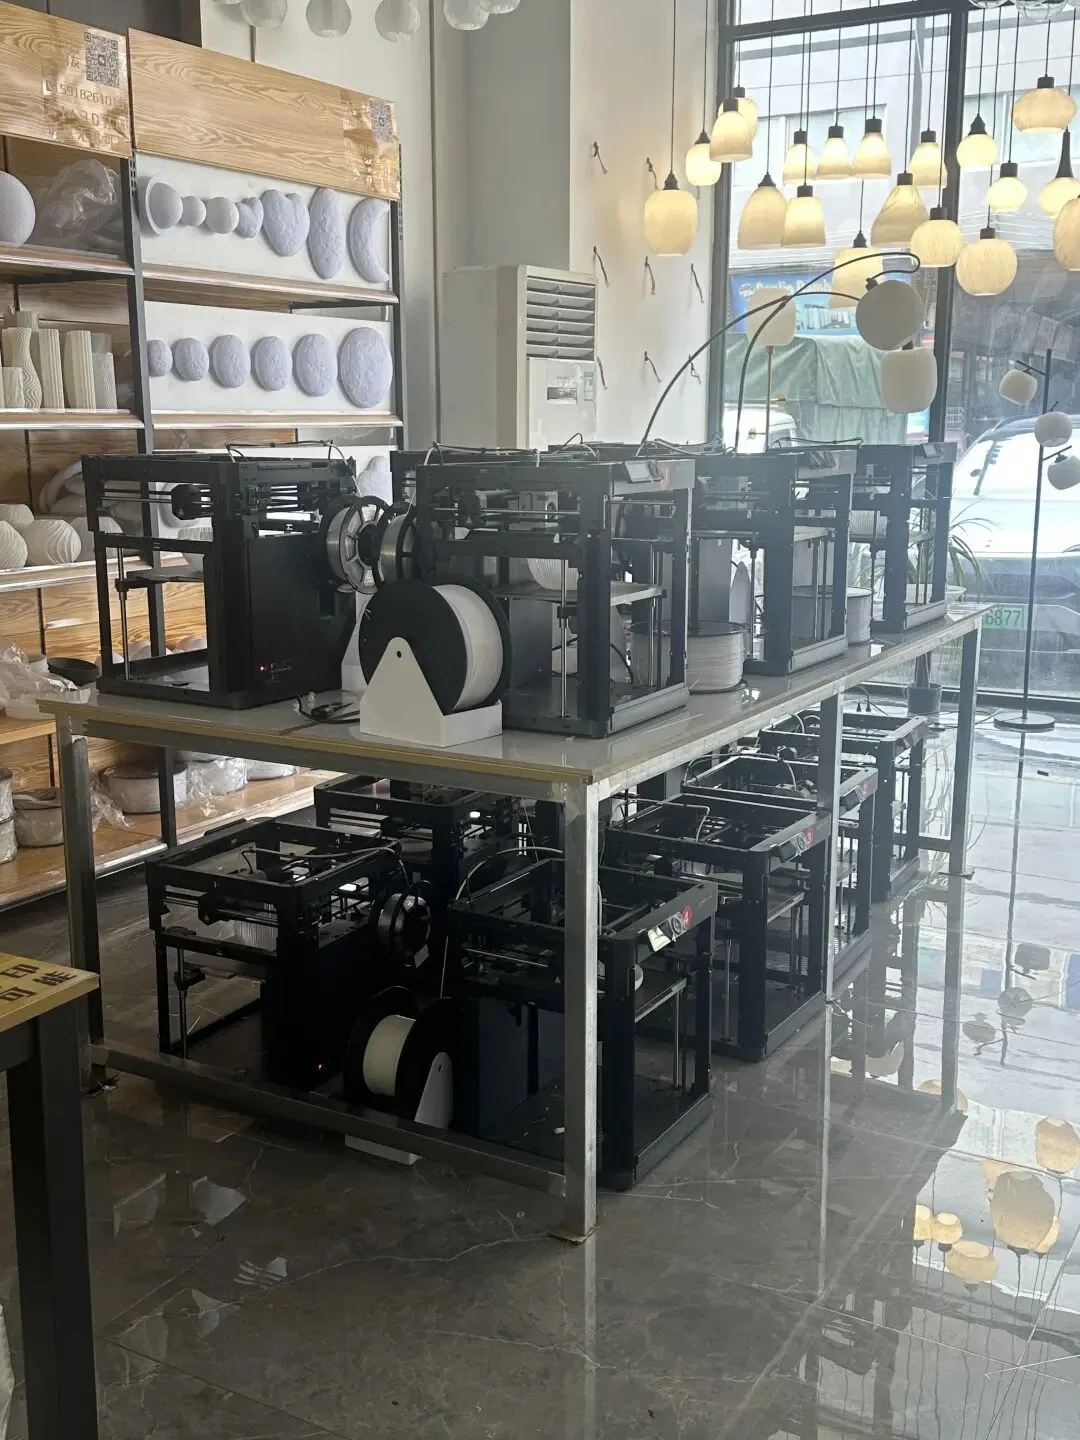
选开框机型而不是封闭式,这个决定很能说明他们对场景的理解。装饰灯的外壳材料以 PLA 和丝光类耗材为主,打印过程需要的只是稳定的出料和足够的运动精度,并不依赖腔体内的高温环境;反过来,P1P 的开放式机架让走线、取件都更直接,设备能靠墙靠桌密排,37 台机器才摆得开。
参数上,拓竹 P1P 的打印空间是 256×256×256 毫米,CoreXY 结构,工具头最高速度 500 mm/s、最大加速度 20000 mm/s²,0.4 毫米全金属热端最高 300℃。这些数字对应的实际意义是:打印一只中等尺寸的灯罩,两三个小时能出件,一整夜可以轮换好几轮不同款式——“出件节奏”而不是“机器参数”,才是这类产品真正的瓶颈。
还有一点常被低估:P1P 兼容拓竹 AMS 自动供料系统,配合 AMS Hub 最多支持 16 色。一只兔子灯要用白、粉、黄三种颜色,就不必人工守着换料,可以直接排进夜间无人值守的队列。对 37 台设备的规模来说,这一条直接决定了排产效率的上限。
从我们的选型经验看,这类“打印半透装饰件”的场景,还有两个实操细节值得提前想清楚:
一是表面质感不靠机器,靠耗材。 灯罩最终是透光体,表面细不细、有没有光泽,取决于耗材本身的成膜质量。我们通常会用PLA 基础耗材打主体件、需要质感的换PLA Silk+ 光泽丝绸,再配合切片里的层高与流量微调,出来的光泽感和均匀度差别非常明显。
二是强度和耐热要分开看。 灯壳装上光源后会长期发热,普通 PLA 适合冷光、小尺寸件;如果灯具是暖光或靠近热源,建议改用PETG 基础耗材,耐温明显更好,也不容易在长期受热后脆化开裂。
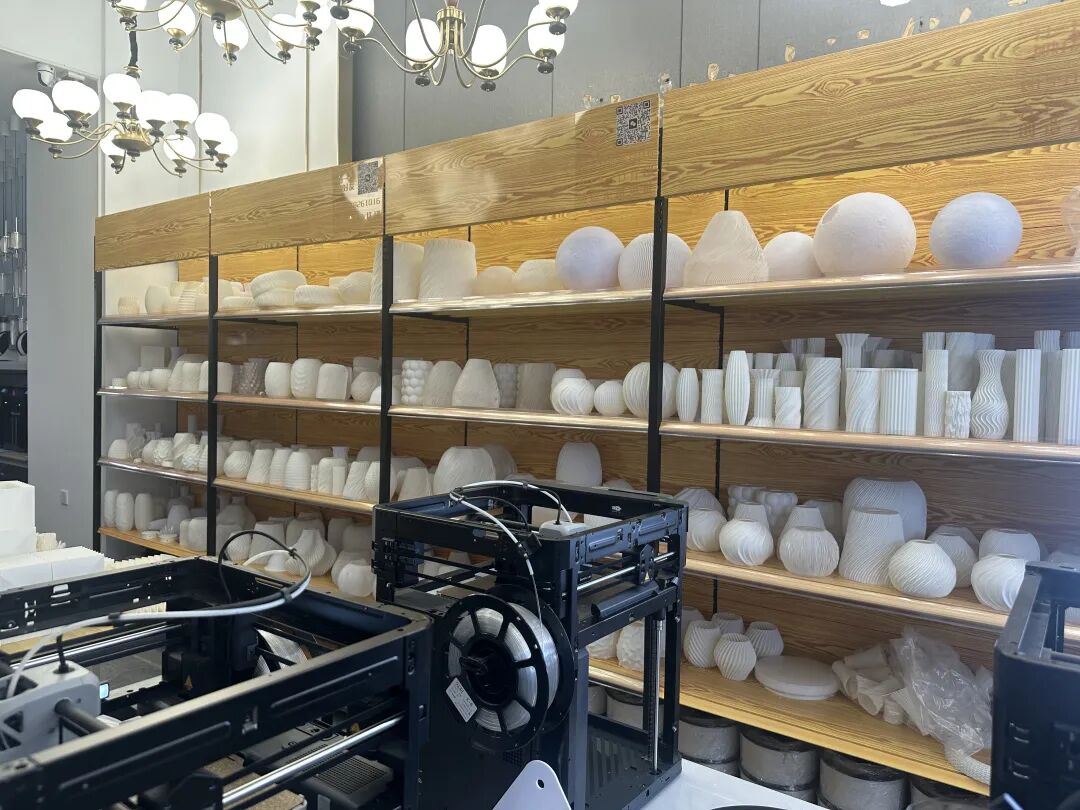
丝光料加玻璃球罩:质感是材料组合出来的
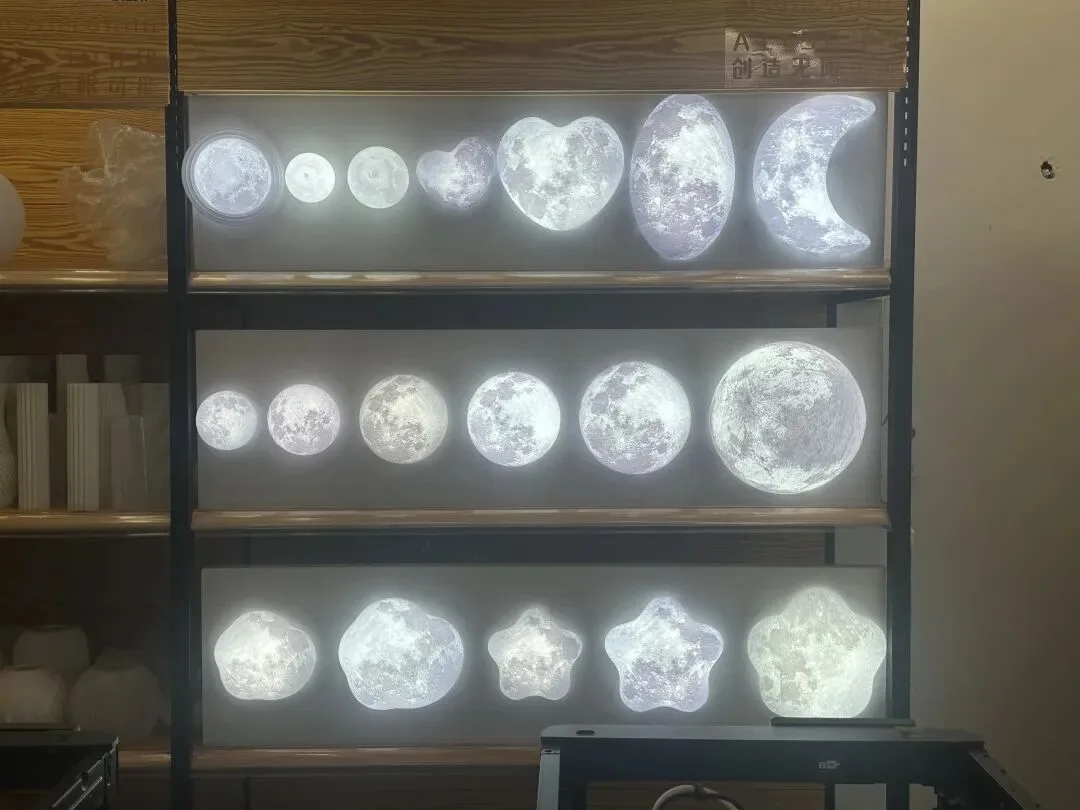
装饰灯的质感,从来不是一台机器单方面决定的。透彩灯饰的做法是:3D 打印负责形态,材料负责表面,剩下的交给光学。
图里这批地球灯、月亮灯就是典型。球体表面那层不规则的陨石坑纹理,靠的是模型本身的凹凸细节加上丝光料的半透质感叠出来的——光照上去,纹理的深浅会自然显影,而不是靠贴图画上去的死板线条。这类连续曲面上的复杂表面纹理,恰恰是 3D 打印相对传统工艺最占优的地方:传统方式做这种形态,要么开模成本极高,要么干脆做不出来。
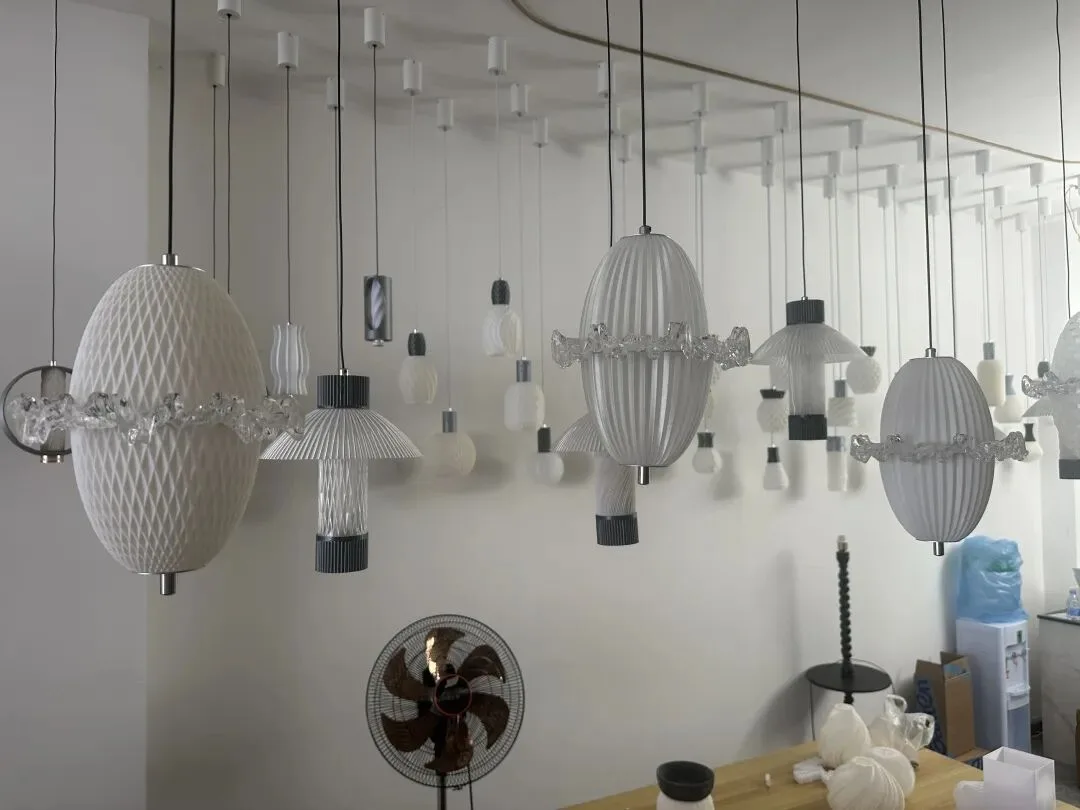
而在吊灯这个品类上,他们把丝光料做成了上下两截再拼接,形态各异却不重复。每一盏灯的壳体都是按订单单独打印的,纹路走向、尺寸高低都能按客户要求改——传统工艺里,同一款吊灯开一次模可以做一千件一模一样的,而这里每一盏都可以是孤品。
37 台设备,怎么变成一条产线
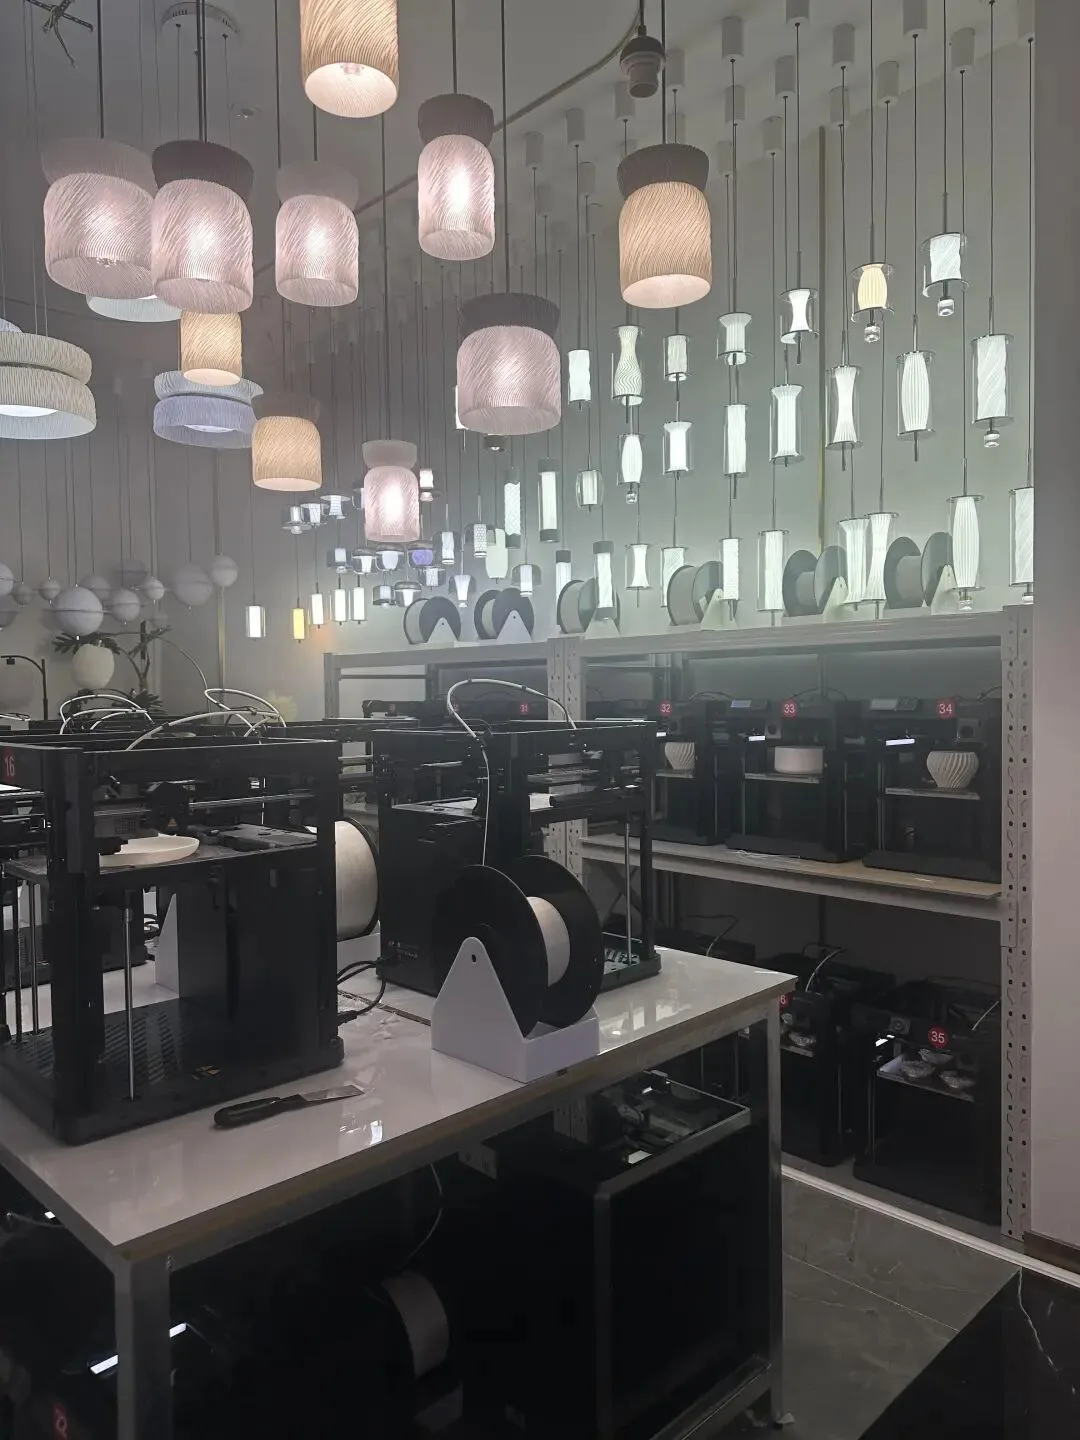
打印区全景最能说明这套产线的成熟度:机器按编号排列,成品按品类分挂,款式样品在另一侧货架上随时待命。从建模、切片、排产到成品打包,全部在同一个门店空间里完成——它既是工厂,也是展厅。
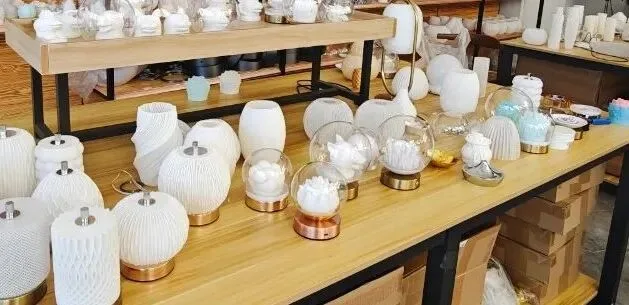
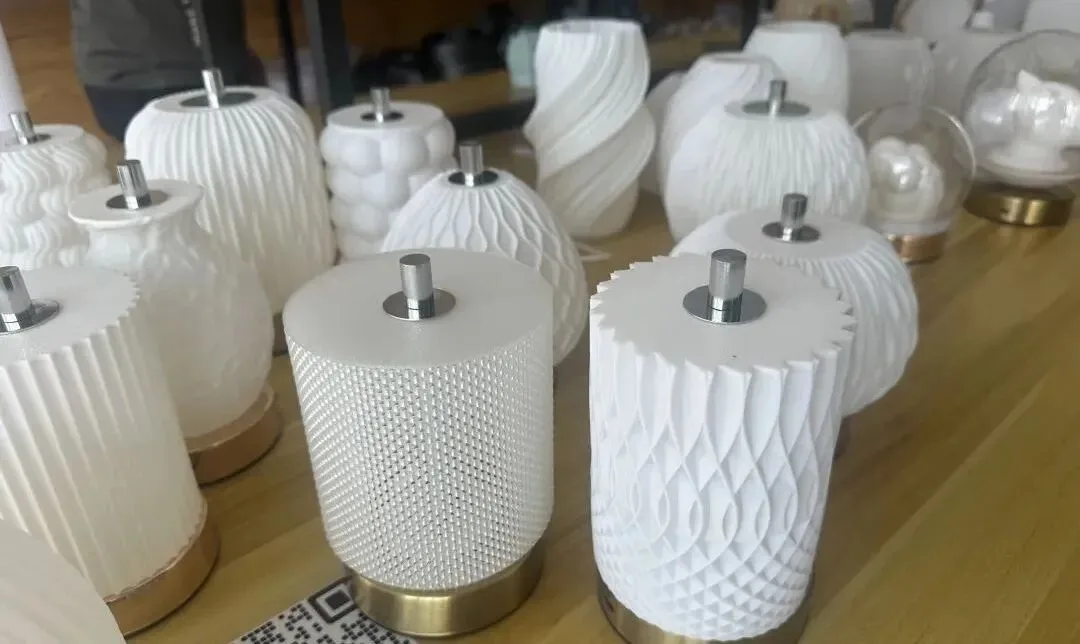
最后这两张是点睛之笔。打印的灯壳配上玻璃球罩和发光底座,做成可以随身带的小桌面灯;灯壳表面的菱格、波浪、编织、树皮等肌理,靠的是不同的模型切面和丝光料的表面张力共同形成——这类“手感”差异,是注塑和压铸很难低成本做出来的。
P1P 停产之后,这条产线怎么接
这里必须提一个时间点:拓竹 P1P 已于 2026 年 2 月 10 日进入产品生命周期结束(EOL)阶段,官方公告同时给出了后续支持安排——固件缺陷修复与功能更新持续到 2027 年 11 月,安全补丁到 2029 年 11 月,备件供应与技术支持持续到 2031 年 2 月。也就是说,透彩灯饰这 37 台设备并不会立刻失效,日常生产照常可跑;而且 P1P 与 P1S 的多数备件互相通用,维护成本不会因为停产而突然抬高。
但如果后续要扩产,或者想把 ABS、ASA、PC 这类工程与改性耗材也纳入产线,换代就得提上日程。当前接棒的是拓竹 P2S,它正好补齐了 P1P 的两块短板:最高打印速度 600 mm/s(更快),带封闭式机身、腔体温度可控,因此对 PA、PC 等材料的支持更好;封闭腔体配合活性炭滤网,也更适合车间环境,而不是门店这种开放式空间。
从我们的经验看,这类装饰灯客户做换代决策时,真正的成本项从来不只是机器本身,还有停机时间——一次批量换机意味着整条产线要停几天,重新调参、重新跑首件验证。如果需要评估换代窗口,或者想对比 P1P、P1S、P2S 三代的参数与耗材兼容性,可以直接找我们拿一份针对你产线规模的测算:PLA Silk+ 丝光耗材 的单价与单件用量、设备配置清单、以及批量采购的账期安排,都可以放进同一张表里算清楚。
这套模式还能复制到哪些行业
装饰灯是一个很适合数字制造的品类,但它的特质并不独有:形态自由、批量小、迭代快、单件价值高于模具成本。同样的逻辑,在别的行业同样成立——
- 家居软装与摆件:花瓶、灯罩、桌饰、收纳,SKU 多、单件量小,模具摊销算不过来;
- 文创与礼品:IP 联名、定制刻字、小批量订单,交付周期直接决定客户是否下单;
- 珠宝与饰品打样:造型确认必须有实物,3D 打印把“从图纸到看得见”压缩到当天;
- 教育与科创:教具、模型、结构件,按班次或按课程定制,不值得开模。
共同的逻辑是:当单件订单的形态价值,大于一副模具的摊销成本时,数字制造就是更划算的那条路。
如果你也在做类似“小批量、高定制”的生意,欢迎把产品图和订单规模发给我们,我们按你的实际情况给一份设备配置与耗材用量的建议方案。也可以先看看 PXD 的完整产品线,或者到更多行业案例里找找有没有和你类似的场景。
相关案例
- 黄山乡创智造用拓竹3D打印让徽州鱼灯游起来 —— 非遗灯骨的另一种解法:竹粉复合线材做骨架
- 老凤祥用拓竹P2S做珠宝打样,出样周期砍半 —— 打样环节换掉排队:珠宝设计验证的效率账
- 南京棱客科技零卡工坊用拓竹3D打印做解压玩具 —— 消费品小批量量产:把易损件变成复购